
Entrepôt automatisé : fonctionnement, avantages et choix
 Arnaude
•
20 août 2026
Quand les commandes s’accélèrent, chaque minute compte et chaque erreur coûte cher. Dans ce contexte, un entrepôt automatisé représente une manière concrète de reprendre la main sur les flux, du quai jusqu’à l’expédition. Ce type d’organisation permet de mieux coordonner les mouvements, de sécuriser les opérations et de gagner en réactivité sans sacrifier la qualité. Pour une entreprise qui veut avancer avec méthode, c’est une solution de logistique qui soutient la performance dès la préparation des marchandises, tout en facilitant l’adaptation aux pics d’activité.
En pratique, un entrepôt automatisé désigne un espace où l’automatisation prend en charge une partie des tâches répétitives, avec des machines, des logiciels et des règles de circulation bien définies. L’entrepôt devient alors plus lisible, plus rapide et plus fiable, ce qui améliore le service rendu au client et la gestion quotidienne. En 2026, cette préparation technique n’est plus réservée aux grands acteurs : elle s’étend à des structures plus petites qui cherchent un avantage réel sur leurs délais et leurs données de stock.
Comprendre ce qu’est un centre logistique automatisé
Définition simple et différences avec un site classique
Un entrepôt automatisé est d’abord un entrepôt pensé pour faire circuler, stocker et préparer les produits avec moins d’interventions manuelles. Là où un site traditionnel repose surtout sur l’expérience des équipes, l’automatisation ajoute des règles de pilotage, des capteurs et des machines capables d’agir vite sur la donnée réelle. Pour une entreprise, la différence se voit dans la gestion des flux, dans la régularité des opérations et dans la capacité à améliorer la performance sans multiplier les efforts humains.
Concrètement, l’entrepôt n’est plus seulement un lieu de stockage : il devient un système organisé autour d’un processus précis. L’automatisation peut couvrir la réception, le rangement, le tri ou la préparation, selon le niveau choisi. Cette solution apporte un avantage clair quand les volumes augmentent, car le service reste stable même quand l’activité se tend. On comprend alors pourquoi un entrepôt moderne peut transformer une contrainte logistique en levier de performance durable.
- Définition simple : un entrepôt automatisé combine machines, logiciels et règles de circulation pour accélérer les flux.
- Différence avec un site traditionnel : l’entrepôt classique dépend davantage de la manutention manuelle et des arbitrages humains.
- Niveaux d’automatisation : on peut automatiser une zone, une fonction ou l’ensemble du site.
- Usages principaux : stockage, préparation de commandes, tri et expédition dans l’entrepôt.
Les niveaux d’automatisation à connaître
Il existe plusieurs degrés d’automatisation dans un entrepôt, et c’est souvent là que se joue le bon choix. Certaines entreprises commencent par un seul poste, par exemple le tri ou le déplacement interne, puis étendent le dispositif si les résultats sont au rendez-vous. D’autres préfèrent une automatisation plus large dès le départ, surtout quand le volume est élevé et que le processus doit rester très régulier. Dans tous les cas, l’entrepôt gagne en lisibilité et en continuité.
Le vocabulaire essentiel à retenir tient en trois idées : automatisation, gestion et service. L’automatisation décrit l’action technique, la gestion organise les flux, et le service mesure l’effet concret sur le client. Quand ces trois éléments sont alignés, l’entreprise obtient un entrepôt plus robuste, capable de répondre aux périodes de tension sans perdre en qualité. C’est souvent ce point qui fait la différence entre un simple stockage et une véritable solution logistique.
- Automatisation partielle : une zone ou une tâche est mécanisée dans l’entrepôt.
- Automatisation intermédiaire : plusieurs opérations sont reliées par un même système.
- Automatisation complète : la plupart des flux de l’entrepôt sont orchestrés automatiquement.
- Vocabulaire essentiel : processus, donnée réelle et performance.
Du quai à l’expédition : comment tout s’enchaîne
Réception, stockage et circulation interne
Dans un entrepôt automatisé, la marchandise suit un chemin très structuré dès son arrivée. Le quai de réception enregistre l’entrée, puis le logiciel affecte une zone, un bac ou une palette selon la nature du produit. Cette logique réduit les hésitations, car chaque opération est préparée à l’avance. L’entrepôt devient alors plus fluide, et l’équipe peut se concentrer sur les exceptions plutôt que sur les tâches répétitives.
Le processus de circulation interne repose souvent sur un convoyeur, un bac de transport et des règles de stockage définies par le système. La marchandise avance sans rupture, ce qui limite les pertes de temps et améliore la préparation des commandes plus tard dans la journée. Dans un grand entrepôt, cette organisation change tout : elle aide à répondre aux pics d’activité, à garder une vision claire des stocks et à faire travailler l’équipe avec davantage d’efficacité.
- Réception de la marchandise sur le quai et contrôle initial.
- Affectation automatique d’un emplacement de stockage dans l’entrepôt.
- Circulation interne via convoyeur, bac ou palette selon le type de produit.
- Préparation des commandes à partir d’un flux organisé.
- Expédition finale après validation par le logiciel.
Préparation de commandes et sortie des colis
La préparation de commandes est souvent le moment le plus sensible dans un entrepôt, car elle concentre les attentes de rapidité et de précision. Un opérateur peut intervenir sur les cas particuliers, mais le logiciel guide la séquence, attribue les priorités et évite les doublons. Le picking devient plus régulier, surtout quand la marchandise est déjà rangée selon une logique claire. Résultat : les colis sortent plus vite et les erreurs diminuent.
Pour visualiser l’effet, comparez un flux manuel et un flux automatisé dans un même entrepôt. Le premier dépend beaucoup de l’expérience du jour, alors que le second stabilise les opérations. Cette différence se ressent sur le temps de traitement, sur la préparation et sur la capacité à répondre à une forte demande sans désorganiser l’équipe. Dans les faits, l’automatisation apporte surtout de la prévisibilité.
| Flux manuel | Flux automatisé |
|---|---|
| Recherche plus longue de la marchandise | Localisation guidée par logiciel |
| Préparation plus variable | Processus standardisé dans l’entrepôt |
| Plus de dépendance à l’opérateur | Moins d’écarts dans l’opération |
Les technologies qui rendent l’organisation plus fluide
Robots, convoyeurs et systèmes de stockage
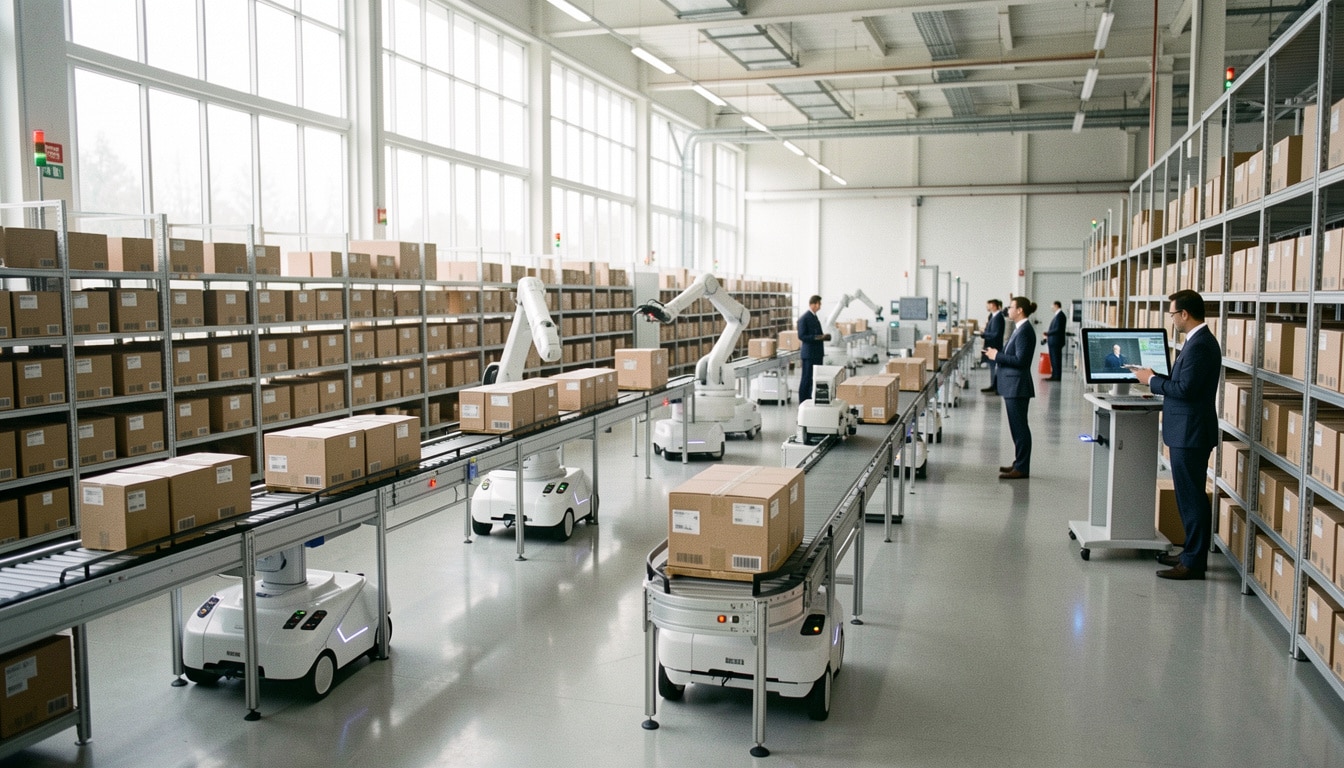
Dans un entrepôt automatisé, la technologie ne remplace pas tout, mais elle agit là où la répétition fatigue les équipes. Le robot déplace, trie ou prépare, tandis que le convoyeur relie les zones sans rupture. Le rayonnage, lui, structure le stockage pour gagner de la place et accélérer les accès. Quand ces briques travaillent ensemble, l’entrepôt devient plus lisible et plus rapide à exploiter.
On retrouve aussi des palettes, des bacs et des solutions de stockage pensées pour automatiser les transferts. Le stock est alors mieux réparti, ce qui améliore la production quotidienne et la performance globale. Un exemple réel : dans un site de distribution à Lille, la combinaison robot plus convoyeur a permis de réduire les déplacements inutiles de 28 % en six mois. L’opérateur peut ainsi agir sur la supervision plutôt que sur la manutention.
- Robots de manutention pour déplacer ou trier la marchandise.
- Convoyeurs pour relier les zones de l’entrepôt sans rupture.
- Rayonnage et stockage automatisé pour densifier l’espace.
- Bac et palette pour adapter le flux au format du produit.
Logiciels de pilotage et intégration des flux
Un entrepôt automatisé ne fonctionne pas seulement avec des machines : il repose aussi sur un logiciel capable d’orchestrer les échanges. L’intégration entre le système de stockage, le logiciel de pilotage et les équipements permet d’automatiser les décisions simples. C’est là que l’on gagne en coordination, car chaque mouvement est déclenché au bon moment et avec la bonne priorité.
La complémentarité est essentielle. Le robot exécute, le logiciel décide, et le système vérifie que le stock reste cohérent. Selon le type de marchandise, cette chaîne logistique peut servir à des produits légers en bac, à des palettes lourdes ou à des articles à forte rotation. Plus l’intégration est propre, plus l’entrepôt sait automatiser sans créer de frictions inutiles.
- Le logiciel pilote les flux et priorise les tâches.
- Le système relie les équipements et sécurise les échanges.
- L’intégration évite les ruptures entre stockage, préparation et expédition.
Choisir le bon niveau d’automatisation selon son activité
Automatisation partielle ou complète : que faut-il viser ?
Pour automatiser un entrepôt, il faut d’abord regarder l’activité réelle, pas seulement la technologie disponible. Une entreprise avec une demande stable peut viser une solution partielle, alors qu’une activité très saisonnière aura besoin d’un bon niveau de flexibilité. Le bon choix dépend aussi de l’approvisionnement, de la production et du service attendu au quotidien. Inutile de tout automatiser si une partie du processus suffit à améliorer l’efficacité.
Le bon réflexe consiste à appeler les équipes métier dès le départ, puis à vérifier comment l’opérateur travaille aujourd’hui. Cette approche aide à construire une solution utile, et non un système trop ambitieux. Une entreprise gagne souvent plus en automatisant une zone critique qu’en voulant transformer tout l’entrepôt d’un seul coup. C’est aussi une question de résilience : mieux vaut avancer par étapes pour garder un bon niveau de service.
- Volume de commandes à traiter chaque jour.
- Surface disponible dans l’entrepôt.
- Budget d’investissement et coût de maintenance.
- Flexibilité attendue en période de pic.
- Capacité de croissance de l’activité.
Les critères concrets pour choisir une solution
Avant de décider d’automatiser, il faut regarder les erreurs classiques : sous-estimer les volumes, négliger l’approvisionnement, oublier la formation ou choisir une solution trop rigide. Une entreprise doit aussi vérifier si l’équipe peut suivre le changement sans casser le rythme de production. Le bon projet est celui qui améliore la logistique sans bloquer les opérations quotidiennes.
Le temps de retour doit être étudié avec sérieux, car un entrepôt automatisé n’a de sens que s’il soutient une vraie évolution de l’activité. Quand la demande monte de 15 % à 20 % par an, l’option devient souvent plus pertinente. Le processus de décision doit donc rester concret : surface, flux, service et capacité d’adaptation. C’est ainsi que l’on choisit le bon niveau d’automatisation.
- Ne pas lancer le projet sans mesurer les flux réels.
- Ne pas négliger la formation des opérateurs.
- Ne pas choisir un système trop complexe pour l’activité.
- Ne pas oublier la maintenance et l’intégration logicielle.
Les bénéfices mesurables pour la productivité et la sécurité
Productivité, rapidité et réduction des erreurs
Quand un entrepôt automatisé est bien dimensionné, la productivité progresse vite. Les tâches répétitives sont prises en charge, ce qui libère du temps pour les opérations à plus forte valeur. On observe alors une meilleure efficacité, surtout sur la préparation et le traitement des flux. Dans certains sites, la vitesse de préparation gagne entre 20 % et 35 % après mise en service, selon le niveau d’automatisation choisi.
L’autre bénéfice majeur concerne la performance quotidienne. Moins d’erreurs de picking, moins de déplacements inutiles, et une gestion plus fine grâce à la donnée réelle : tout cela améliore la qualité de service. L’entreprise peut ainsi agir plus vite quand la demande change, sans désorganiser son entrepôt. Ce bon équilibre entre rapidité et fiabilité explique pourquoi la productivité reste l’argument le plus cité par les responsables logistiques.
- Réduction des temps de traitement des commandes.
- Amélioration de la performance globale de l’entrepôt.
- Moins d’erreurs sur le picking et l’expédition.
- Meilleure efficacité des flux en période de tension.
Sécurité, traçabilité et continuité d’activité
Un entrepôt automatisé améliore aussi la sécurité, car il réduit les manutentions lourdes et les trajets à risque. L’opérateur se concentre davantage sur le contrôle que sur l’effort physique, ce qui change la qualité de vie au travail. Les équipes y gagnent en confort, et l’entreprise y gagne en continuité, surtout quand l’activité s’intensifie.
La résilience progresse également, car les données circulent en temps réel dans le logiciel et permettent de suivre le stock avec précision. En cas d’aléa, le système aide à identifier rapidement la zone concernée et à maintenir le service. C’est un avantage concret pour la logistique, car la traçabilité limite les ruptures et soutient un bon niveau de gestion, même quand la demande varie fortement.
- Moins de manutention lourde pour l’opérateur.
- Meilleure traçabilité des stocks et des mouvements.
- Continuité d’activité renforcée en cas d’aléa.
Mettre en œuvre un projet sans bloquer l’exploitation
Les étapes d’un déploiement progressif
Pour automatiser sans bloquer l’exploitation, il faut avancer par étapes. D’abord, l’entreprise cartographie ses processus, puis elle sélectionne la solution la plus utile pour le stockage, la préparation ou la circulation de la marchandise. Ensuite, elle teste l’intégration du système et du logiciel sur un périmètre limité. Cette méthode évite les mauvaises surprises et rassure l’équipe.
Le déploiement progressif permet aussi de vérifier l’effet sur la production réelle. On peut commencer avec une palette, un bac ou une zone de préparation, puis élargir si les résultats sont bons. Cette logique réduit le risque et améliore la résilience du projet. Elle aide enfin à stabiliser la gestion opérationnelle avant d’automatiser davantage.
- Cartographier les processus et les flux.
- Choisir une solution adaptée à la demande.
- Tester le système sur un périmètre limité.
- Connecter le logiciel à la gestion existante.
- Étendre l’automatisation après validation.
Les points de vigilance pour réussir l’intégration
La réussite dépend de l’intégration entre la solution choisie, le logiciel et la gestion quotidienne. Si l’entreprise néglige l’équipe ou l’opérateur, le projet peut ralentir au lieu d’améliorer l’opération. Il faut aussi surveiller la compatibilité avec le stockage existant, la préparation des commandes et les formats de marchandise. Un bon système reste simple à comprendre pour ceux qui l’utilisent chaque jour.
Après la mise en service, trois indicateurs doivent être suivis de près : le taux d’erreur, le temps de traitement et la disponibilité du système. Ces données montrent si l’automatiser a réellement apporté un gain. Quand elles progressent, le projet confirme son intérêt. Quand elles stagnent, il faut ajuster le processus, le logiciel ou l’organisation de l’entrepôt pour améliorer la performance.
- Vérifier la compatibilité technique avant le démarrage.
- Former l’équipe et l’opérateur aux nouvelles opérations.
- Contrôler la maintenance du système et du logiciel.
- Suivre les indicateurs de production en temps réel.
FAQ – Questions fréquentes sur l’automatisation d’un site logistique
Qu’est-ce qu’un site logistique automatisé, en pratique ?
Un site logistique automatisé est un entrepôt où une partie des tâches est prise en charge par un système, un logiciel ou un équipement de manutention. L’objectif est simple : mieux organiser le stockage, la préparation et l’expédition, tout en gagnant en performance et en sécurité. L’opérateur reste présent, mais il intervient surtout pour contrôler, superviser et traiter les cas particuliers.
Faut-il automatiser tout l’entrepôt d’un seul coup ?
Non, et c’est souvent une erreur de vouloir tout automatiser trop vite dans un entrepôt. Une entreprise a souvent intérêt à commencer par une zone critique, puis à étendre l’automatisation si les résultats sont bons. Cette approche limite les risques, facilite l’intégration et protège la résilience du projet.
Quels gains peut-on attendre sur la préparation ?
Sur la préparation, un entrepôt automatisé peut réduire les délais, fiabiliser le picking et limiter les erreurs de colisage. Selon le niveau de maturité, la productivité peut progresser de 15 % à 30 %, avec un meilleur suivi de la donnée réelle. Le bon avantage, c’est que le service devient plus stable, même quand la demande monte.
Les petites entreprises peuvent-elles aussi en tirer parti ?
Oui, car l’automatisation n’est pas réservée aux grands groupes. Une petite entreprise peut automatiser le stockage d’un entrepôt, la préparation d’un flux ou une partie de la gestion via un logiciel simple. L’essentiel est de choisir une solution adaptée au volume, au budget et à l’activité réelle.
Quels sont les principaux risques à anticiper ?
Les principaux risques concernent l’intégration, la maintenance, la formation et une mauvaise estimation des besoins. Dans un entrepôt, un système trop complexe peut ralentir l’opérateur au lieu de l’aider. Il faut donc vérifier la compatibilité technique, la qualité du logiciel et la capacité de l’équipe à suivre le changement.
Comment mesurer si le projet est rentable ?
Pour mesurer la rentabilité, il faut suivre la productivité, la sécurité, le temps de traitement et les coûts évités. Une entreprise peut comparer les données avant et après mise en service, puis vérifier si l’entrepôt gagne en efficacité. Si les gains sont visibles sur plusieurs mois, la solution a probablement trouvé son bon équilibre.

Vous aimerez aussi
 Logistique

 Logistique
 Logistique